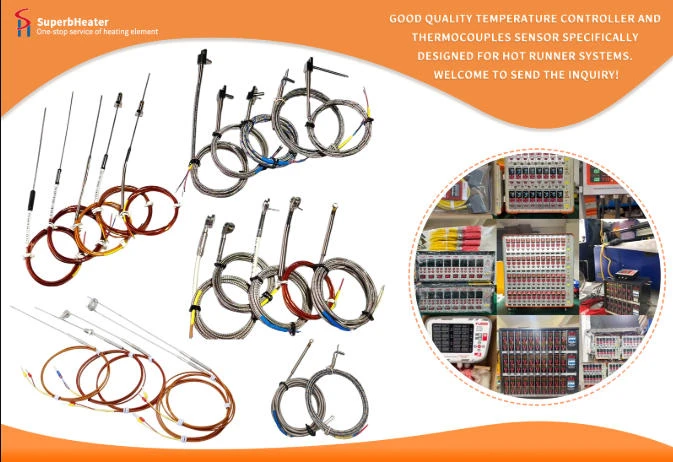


العملية القياسية للمعايرة المنتظمة للمزدوجات الحرارية ذات العداء الساخن
ترك رسالة
بالإضافة إلى كونها وسيلة حاسمة لإزالة أخطاء انحراف درجة الحرارة المتراكمة، وتثبيت جودة مجموعة المنتج، وخفض معدل المنتج المعيب، فإن المعايرة الدقيقة الروتينية مطلوبة للحفاظ على أداء قياس درجة الحرارة الدقيق على المدى الطويل للمزدوجات الحرارية ذات المجرى الساخن. يمكن الحصول على معايير درجة حرارة دقيقة لإنتاج قوالب الحقن من خلال تطوير إجراءات المعايرة القياسية الموحدة وتنفيذها بدقة والتي تضمن أن تكون بيانات المعايرة دقيقة وفعالة ومتسقة.
ويجب القيام بالتحضير الكافي قبل أعمال المعايرة الرسمية. لمنع درجات الحرارة المرتفعة المتبقية من التأثير على نتيجة المعايرة، قم أولاً بإعداد فترة إيقاف إنتاج معقولة، وإيقاف جميع عمليات تسخين عداء ساخن، والسماح لنظام عداء ساخن بالكامل والمزدوجات الحرارية بالتبريد إلى درجة حرارة الغرفة مستقرة. ثانيًا، قم بترتيب كل مزدوجة حرارية في كل منطقة درجة حرارة على حدة، وحدد بوضوح مواقع التثبيت والأرقام التسلسلية المطابقة، ولاحظ وقت الاستخدام اليومي وسجلات العيوب السابقة لمزيد من مقارنة البيانات. للتأكد من أن جميع أدوات الاختبار ضمن فترة التحقق المشروعة، قم بإعداد -معدات عالية الدقة لقياس درجة الحرارة بالأشعة تحت الحمراء، ومعدات احترافية لمعايرة درجة الحرارة الثابتة، ومزدوجات حرارية مرجعية قياسية مؤهلة في هذه الأثناء.
يعد تصحيح نقطة الصفر في درجة حرارة الغرفة هو الخطوة الأولى في مرحلة المعايرة الرسمية. لتوحيد مقياس قياس درجة الحرارة الأولي، ضع جميع المزدوجات الحرارية في نفس بيئة درجة حرارة الغرفة المستقرة، وقم بتوصيلها واحدة تلو الأخرى بمحطة التحكم في درجة الحرارة الموحدة، وسجل قيمة درجة الحرارة المعروضة لكل مزدوجة حرارية، وقارنها بدرجة الحرارة المحيطة الفعلية التي يتم قياسها بواسطة أدوات عالية الدقة-، واضبط انحراف نقطة الصفر- لكل منتج مع وجود أخطاء في الإزاحة.
تعد معايرة محاكاة درجات الحرارة المرتفعة-المجزأة هي المرحلة الثانية. لتكرار أجزاء درجة حرارة العمل النموذجية للمجاري الساخنة، مثل قسم التسخين المسبق لدرجة الحرارة المنخفضة-، وقسم التشكيل الثابت بدرجة الحرارة المتوسطة-، وقسم العمل ذو درجة الحرارة المرتفعة-، قم بتعيين معدات درجة الحرارة الثابتة. يجب وضع المزدوجات الحرارية التي سيتم اختبارها والمزدوجات الحرارية المرجعية القياسية في نفس مساحة درجة الحرارة الثابتة في نفس الوقت. يجب تسجيل بيانات درجة الحرارة المرتدة لكل منتج في أقسام منفصلة لدرجة الحرارة. ينبغي حساب قيمة خطأ قياس درجة الحرارة لكل مزدوجة حرارية، وينبغي تصنيف المنتجات وفحصها على أساس نطاق الخطأ.
بعد المعايرة، الخطوة الثالثة هي التخلص من التصنيف. لإنهاء تصحيح البيانات والاستمرار في استخدام المزدوجات الحرارية ذات العيوب الطفيفة ضمن النطاق القياسي المسموح به، أدخل قيمة التعويض في وحدة التحكم في درجة الحرارة المطابقة. ضع علامة على المنتجات باعتبارها منتجات قديمة غير مؤهلة، وقم بإزالتها باستمرار من القالب واستبدالها بمزدوجات حرارية مؤهلة جديدة، ومنع استخدام -من- الملحقات الدقيقة في الإنتاج الرسمي إذا تجاوزت أخطاء الانجراف وحساسية الاستشعار المنخفضة الحد القياسي.
قم بتنظيم الموظفين لتنظيم تقارير بيانات المعايرة وحفظها للاستعلام المستقبلي ومرجع العملية بمجرد الانتهاء من جميع أعمال المعايرة. يُنص بوضوح في إدارة الإنتاج اليومية على أن خطوط الإنتاج ذات ظروف العمل الصعبة، بما في ذلك المواد البلاستيكية المملوءة والمواد المعاد تدويرها، تختصر دورة المعايرة إلى نصف شهر، بينما يجب أن تنهي خطوط الإنتاج النموذجية نطاقًا كاملاً من المعايرة الدقيقة كل شهر. يمكن أن يؤدي الالتزام الصارم بإجراءات المعايرة المحددة إلى الحفاظ باستمرار على حالات قياس درجة حرارة المزدوجات الحرارية ضمن نطاق الدقة الأمثل، وتوفير أساس قوي لضبط -عملية القولبة بالحقن، وزيادة إجمالي فائدة الإنتاج تدريجيًا.333