

فوهة المسمار آلة صب الحقن
ترك رسالة
1. المكونات الرئيسية
فوهة:
تعتبر الفوهات المفتوحة شائعة ، حيث توفر ميزة فقدان الضغط المنخفض ، ولكنها عرضة لـ "التدوين" عند معالجة الراتنجات ذات درجات حرارة عالية أو لزوجة منخفضة.
بالنسبة للراتنجات المعرضة للإلغاء ، يمكن استخدام فوهات الصمامات ، مثل Spring - المحملة والمنزلية - ، لمنع التدوين عن طريق إغلاق الصمام عند فتح القالب.
أفسد:
المسمار هو المكون الأساسي لوحدة الحقن ، المسؤولة عن دفع المادة البلاستيكية إلى الأمام وتسخينها إلى حالة منصهرة.
عادةً ما يتم تقسيم المسمار إلى قسم تغذية ، وقسم ضغط (قسم النقل) ، وقسم القياس. ينقل قسم التغذية في المقام الأول الراتنجات الخام ويسخنه. الحرارة لذوبان الراتنج في قسم الضغط هي في المقام الأول حرارة القص من المسمار. الحركة النسبية بين المسمار والبرميل تدفع الراتنج نحو قسم القياس. يقدم قسم القياس كمية كمية من البلاستيك البلاستيكي من قسم الضغط إلى الطرف الأمامي من المسمار.
تشمل معلمات أداء المسمار نسبة الضغط ونسبة العرض إلى الارتفاع. تعمل نسبة الضغط العالية على تحسين التوحيد ولكنها تقلل من حجم التفريغ. نسبة العرض إلى الارتفاع الأعلى تعمل على تحسين البلاستيك ولكنها تزيد من تعقيد التصنيع والتجميع. تحقق من الحلقة (صمام):
القطر الخارجي لحلقة الفحص هو نفس القطر الداخلي للبرميل ، ولكن قطره الداخلي أكبر من القطر المقابل للمسمار ، مما يسمح له بالتحرك بحرية إلى الأمام والخلف داخل نطاق معين.
خلال مرحلة الحقن ، يحد كتف المسمار من حركة الخاتم المتخلف. عندما يتحرك المسمار للأمام ، تندمج حلقة الفحص مع كتف المسمار ، وتمنع مسار التدفق الخلفي للراتنج.
خلال مرحلة التجميع ، يدفع الراتنج المنصهر حلقة الفحص بعيدًا عن كتف المسمار ، ويتحرك للأمام حتى يتصل برأس المسمار ، حيث يتوقف.
رأس المسمار:
تم تصميم رأس المسمار مع شكل مدبب لتقليل مقاومة حقن الذوبان ومنع الراتنج المنصهر من الركود في مقدمة المسمار.
برميل:
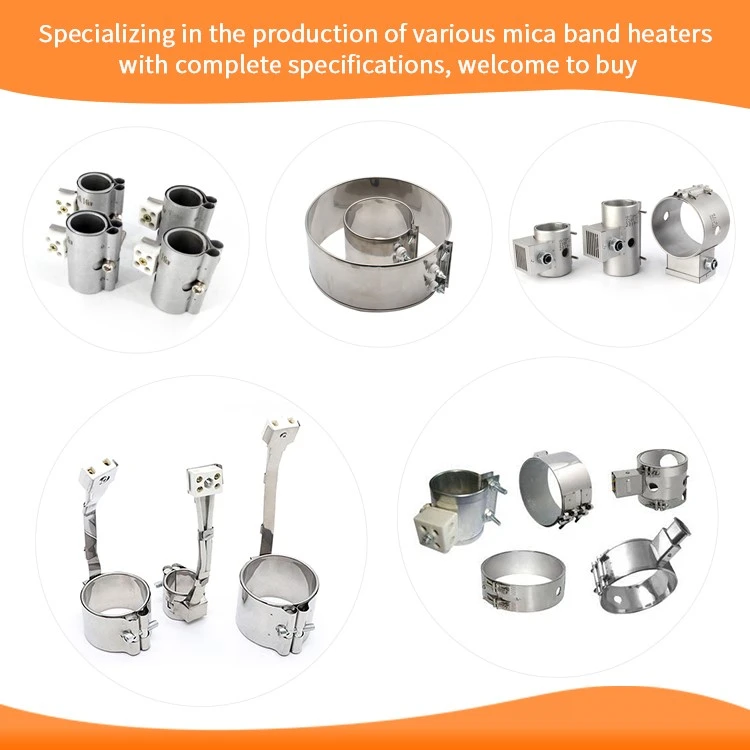
يعد البرميل مكونًا مهمًا في عملية التلطيخ ، ويسكن المسمار ويحيط بملف التدفئة الكهربائية.
برميل يسخن الراتنج ويحافظ على لزوجته ، بينما مع الضغوط المشتركة والضغوط الحرارية.
يجب التحكم في الخلوص بين البرميل والمسمار بشكل صحيح لتجنب مشاكل مثل انخفاض قدرة التلطيخ وزيادة الاحتكاك. الثاني. مبدأ العمل
التغذية: يتم وضع المواد الخام البلاستيكية (عادة البلاستيك الحبيبي) في قادوب آلة صب حقن. يقع Hopper في الجزء العلوي من وحدة الحقن ، ويتم تغذية المادة الخام في منطقة التدفئة عن طريق الجاذبية أو نظام النقل المسمار.
الذوبان: في منطقة التدفئة في آلة الصب ، يتم تسخين الحبيبات البلاستيكية بواسطة نظام التحكم في درجة الحرارة وتذوب تدريجياً في حالة من المنصهرة السائل. تستخدم ملفات التسخين التدفئة الكهربائية أو الزيت لرفع درجة حرارة الحبيبات البلاستيكية إلى نطاق مناسب (عادة ما بين 170 درجة مئوية و 330 درجة مئوية ، اعتمادًا على نوع البلاستيك المستخدم).
الحقن: بمجرد ذوبان البلاستيك تمامًا ، يدفع برغي الحقن بسرعة البلاستيك المنصهر باتجاه فوهة الحقن وفي تجويف القالب من خلال الفوهة. يجب إكمال هذه العملية بسرعة كبيرة لضمان أن البلاستيك المنصهر يملأ القالب بأكمله ويشكل المنتج بسرعة. عادة ما يكون ضغط الحقن مرتفعًا ، ويصل عادة إلى عدة مئات من Megapascals (MPA).
ثالثا. أهمية
يؤثر أداء وحدة الحقن بشكل مباشر على كفاءة الإنتاج وجودة المنتج واستهلاك الطاقة لآلة صب الحقن. تضمن وحدة حقن الجودة العالية - تسخين المادة الخام البلاستيكية بالتساوي وحقنها بسرعة في القالب ، مما يؤدي إلى جودة عالية-. في الوقت نفسه ، يمكن أن يساعد ضغط الحقن المعقول وسرعة السرعة أيضًا في تقليل استهلاك الطاقة وتمديد عمر المعدات.