

كيفية معايرة المزدوجات الحرارية Hot Runner بدقة في الإنتاج؟
ترك رسالة
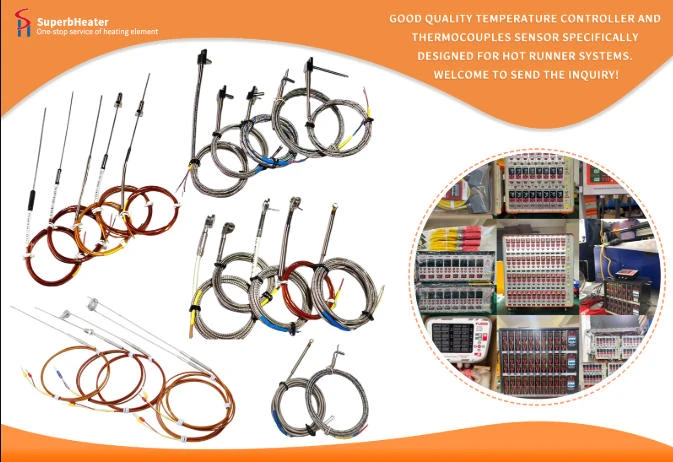
يعد التغير في درجة حرارة المزدوجات الحرارية خطرًا غير مرئي على الجودة في إنتاج قوالب الحقن بالعداء الساخن والذي يمكن أن يؤدي بسرعة إلى درجات حرارة ذوبان غير مستقرة، وجودة منتج غير متساوية، وتعديلات عملية متكررة. بالنسبة لمصنعي القوالب وشركات القولبة بالحقن، أصبحت المعايرة الروتينية والدقيقة للمزدوجات الحرارية المحددة - ضرورية. يتجاهل العديد من مشغلي الموقع- الخطأ الفعلي في درجة الحرارة بين بيانات التغذية المرتدة للمزدوجة الحرارية ودرجة حرارة التسخين الفعلية لصالح التركيز فقط على ما إذا كانت وحدة التحكم في درجة الحرارة تعرض القيم بشكل مناسب. سوف يتأثر التشغيل الثابت لنظام التشغيل الساخن الكامل وإنتاجية المنتج النهائي بشدة بالاستخدام طويل المدى - للمزدوجات الحرارية غير المعايرة، الأمر الذي سيؤدي بشكل مستمر إلى زيادة أخطاء انحراف درجة الحرارة. ولذلك، فإن الحفاظ على إدارة درجة حرارة مستقرة-على المدى الطويل للمواسير الساخنة يتطلب إتقان ممارسات التشغيل التقليدية وتقنيات المعايرة الحرارية العلمية.
يعد مقياس الحرارة المحمول بالأشعة تحت الحمراء -عالي الدقة، ومعاير درجة الحرارة القياسي-النقطة الثابتة، والقفازات العازلة للحرارة، وكماشة الأسلاك العازلة، ونماذج تسجيل درجة الحرارة، من بين أدوات المعايرة الداعمة الاحترافية التي يجب على الموظفين إعدادها قبل أعمال المعايرة الرسمية. في هذه الأثناء، يجب إغلاق نظام التغذية لآلة التشكيل بالحقن، ويجب تفريغ ذوبان البلاستيك المتبقي داخل مشعب العداء الساخن والفوهات، ويجب أن يكون العداء الداخلي نظيفًا وخاليًا من المواد المتبقية وترسب الكربون. يمكن بعد ذلك أن تصل درجة حرارة المشعب والفوهة والمكونات الهيكلية المعدنية الأخرى إلى حالة مستقرة ومتوازنة تمامًا، مما يزيل تفاوت درجة الحرارة الناجم عن التسخين المسبق غير المتساوي ويؤثر على دقة المعايرة. للقيام بذلك، قم برفع درجة حرارة نظام التشغيل الساخن تدريجيًا خطوة بخطوة وفقًا لإجراءات التسخين القياسية عند بدء التشغيل، وقم بتسخين جميع مناطق التسخين بالتساوي، واحتفظ بكل نقطة قياس لدرجة الحرارة عند درجة الحرارة الثابتة المحددة مسبقًا لأكثر من 20 دقيقة.
تقنية المعايرة الأكثر شيوعًا وعملية في إنتاج ورشة العمل هي معايرة مقارنة درجة الحرارة الفعلية من نوع الاتصال، وهي المرحلة الأولى من المعايرة الرسمية. يجب أن يوجه مسبار مقياس الحرارة بالأشعة تحت الحمراء عالي الدقة-مباشرة نحو فتحة قياس درجة الحرارة حيث تم تركيب المزدوجة الحرارية. يجب بعد ذلك أن يتناسب بشكل وثيق مع موضع القياس، ويقرأ درجة حرارة السطح الفعلية للجزء المعدني الساخن، ويقارنها مع القيمة الرقمية لدرجة الحرارة التي يتم عرضها بشكل متزامن على وحدة التحكم في درجة الحرارة - متعددة القنوات. يجب تسجيل بيانات فرق درجة الحرارة لكل منطقة مستقلة للتحكم في درجة الحرارة، مثل فرق درجة حرارة المنطقة الرئيسية المتعددة، وفرق درجة حرارة القسم الأوسط للفوهة، وفرق درجة حرارة مفتاح طرف الفوهة، بشكل فردي. تكون المزدوجة الحرارية في حالة تشغيل نموذجية مع دقة استشعار مؤهلة إذا تم التحكم في قيمة الانحراف ضمن ±0.5 درجة. عندما يتجاوز خطأ درجة الحرارة ±1 درجة، فهذا يشير إلى أن المزدوجة الحرارية تظهر انحرافًا واضحًا للإشارة أو اتصالًا فضفاضًا أو فشلًا داخليًا في التقادم، مما يستلزم التعديل والإصلاح المستهدف الفوري.
يجب على الشركات استخدام أجهزة -نقطة ثابتة متخصصة في المعايرة للقوالب عالية الدقة-المستخدمة في الصناعات الطبية والفضائية والصناعات الإلكترونية-المتطورة لضمان دقة اكتشاف أكبر. ضع المزدوجة الحرارية المفككة في معاير قياسي لدرجة الحرارة -، وقم بتعيين عدة أقسام لدرجة حرارة متدرجة من درجة حرارة منخفضة إلى درجة حرارة عالية لتغطية نطاق درجة حرارة صب البلاستيك النموذجي، ثم قم بتسجيل بيانات ردود فعل المزدوجة الحرارية عند كل نقطة درجة حرارة ثابتة بالتتابع. ارسم منحنى تغيير خطأ درجة الحرارة للمزدوجة الحرارية، وقم بتقييم درجة التقادم واتجاه توهين الأداء للسلك الأساسي لاستشعار درجة الحرارة للمزدوجة الحرارية، وقم بإنشاء معامل تعويض درجة الحرارة أكثر دقة من خلال مقارنته بقيمة درجة الحرارة القياسية للمعاير. من أجل تحقيق إدارة دقيقة لدرجة الحرارة في الحلقة المغلقة-، أدخل معلمات التعويض المعدلة في جهاز التحكم الذكي في درجة حرارة المجرى الساخن. سيسمح ذلك لدرجة الحرارة المعروضة بالتوافق تمامًا مع درجة حرارة التشغيل الفعلية.
يتأثر استقرار معايرة المزدوجات الحرارية على المدى الطويل- بصيانة الاستخدام اليومي بالإضافة إلى المعايرة الروتينية. لمنع أسلاك المزدوجات الحرارية المعدنية الداخلية من الانكسار أو تغيير مواضعها، لا تقم بثني أو بثق أسلاك استشعار المزدوجة الحرارية بعنف أثناء التركيب والتفكيك. يمكن لكمية صغيرة من-الشحم الموصل الحراري ذو درجة الحرارة العالية أن تحسن بشكل فعال كفاءة التوصيل الحراري، وتقلل من تباطؤ الاستشعار، وتمنع قياس درجة الحرارة الافتراضية الناتج عن ضعف الاتصال. عند تركيب المزدوجات الحرارية، تأكد من توصيل رأس قياس درجة الحرارة بالكامل بالجزء السفلي من فتحة قياس درجة الحرارة، دون وجود فجوات أو اهتزاز فضفاض. يكون سطح رأس قياس درجة الحرارة المزدوجة عرضة للأكسدة والتصاق الكربون أثناء التشغيل لفترة طويلة في درجة حرارة عالية-، مما سيعيق استشعار درجة الحرارة ويشوه النتائج. لاستعادة أداء استشعار درجة الحرارة الحساس الأصلي لرأس قياس درجة الحرارة، يجب على المشغلين تنظيف طبقة الأكسيد وحطام الكربون على سطحه بشكل روتيني باستخدام ورق الصنفرة الناعم ومحاليل التنظيف الخاصة.
يجب على الشركات أيضًا إنشاء دورات معايرة موحدة بناءً على كثافات الإنتاج المختلفة ومواد المعالجة، بالإضافة إلى نظام شامل لإدارة معايرة المزدوجات الحرارية. ينبغي إدارة دورة معايرة المزدوجات الحرارية خلال شهر واحد بالنسبة لخطوط الإنتاج التي تقوم بمعالجة المواد البلاستيكية المعدلة المعبأة بالألياف الزجاجية وتعمل باستمرار طوال العام. يمكن تمديد دورة المعايرة إلى شهرين أو ثلاثة أشهر لعمليات الإنتاج المنتظمة المتقطعة التي تتعامل مع المواد البلاستيكية التقليدية. يجب أن يكون لكل دفعة من المزدوجات الحرارية عمر الخدمة الخاص بها، وتغيير الأخطاء، ووقت الاستبدال الذي يتم مراقبته في الوقت الفعلي، ويجب توثيق جميع بيانات المعايرة وصيانتها باستمرار. تخلص من المزدوجات الحرارية غير المؤهلة التي تعاني من تقادم شديد و-أخطاء خارجة عن نطاق التسامح في أقرب وقت ممكن، واستبدلها بشكل متسق بسلع جديدة-متطابقة عالية الدقة. يمكن الحفاظ على دقة التحكم في درجة الحرارة لنظام التشغيل الساخن بالكامل بشكل ثابت ضمن النطاق القياسي العالي -في الصناعة من خلال إدارة المعايرة القياسية، مما يوفر أساسًا فنيًا قويًا لإنتاج قوالب الحقن المستقر، وخفض معدل المنتجات المعيبة، وخفض تكاليف عملية الإنتاج الإجمالية.333